

Ako ste ikada gledali hidraulički čekrk koji radi na gradilištu – kako probija betonske ploče, razbija stijene ili ruši stare konstrukcije – vjerovatno ste primijetili kako te komponente nemilosrdno udaraju. Ali za svakoga ko se iz dana u dan oslanja na ove mašine, klip je neopjevani heroj čitave operacije. To je dio koji isporučuje ponavljanu silu velikog udara koja obavlja stvarni posao, a izložen je brutalnoj kombinaciji ekstremnog pritiska, trenja, korozivne hidrauličke tekućine i konstantnog mehaničkog naprezanja. Zato pravilna površinska obrada klipa hidrauličnog prekidača nije samo kvalitetan detalj – to je razlika između dijela koji traje 6 mjeseci i dijela koji izdrži godinama teške upotrebe.
Kao dobavljač koji je proveo nebrojene sate razgovarajući sa građevinskim ekipama, menadžerima održavanja i operaterima opreme, iz prve ruke sam vidio kako odabir pogrešnog površinskog tretmana može dovesti do katastrofalnih kvarova: klipova koji se zaglave u cilindru, prerano se istroše ili čak pucaju pod pritiskom usred posla. Danas želim da prođem kroz najčešće, najefikasnije površinske tretmane koje koristimo za naše klipove hidrauličkih lomaca, zašto je svaki važan i kako održavaju vaše mašine u radu kada su vam najpotrebnije.
Prvo, postavimo kontekst. Klip hidrauličkog prekidača radi unutar precizno obrađenog cilindra, krećući se brzo naprijed-nazad pri brzinama koje mogu doseći stotine ciklusa u minuti. Svakim zamahom udara u vrh dlijeta – još jednu kritičnu komponentu – tako snažno da se male metalne čestice skidaju, dok istovremeno klize o zid cilindra i stupaju u interakciju s hidrauličnim uljem koje ima male količine aditiva, a ponekad i vlage. Ako površina klipa nije dovoljno čvrsta, dešavaju se dvije stvari: ili se istroši, stvarajući praznine koje omogućavaju curenje hidrauličke tekućine, smanjujući pritisak i snagu, ili se zaglavi u cilindru, uzrokujući skupo vrijeme zastoja. Površinski tretmani se svode na modificiranje gornjeg sloja metala klipa (obično legirani čelik visoke čvrstoće, dizajniran za otpornost na udar) kako bi mu se dala svojstva koja sama sirovina ne može pružiti.
Najstandardniji i najrašireniji tretman koji implementiramo u našem objektu je nitriranje. Nitriranje je termohemijski proces u kojem zagrevamo klip na oko 520°C (970°F) u atmosferi bogatoj azotom, koji difunduje u spoljašnje 0,1 do 0,5 mm čelika. Tokom nekoliko sati, taj dušik na površini formira čvrste spojeve otporne na habanje poput željeznog nitrida. Rezultat je površina klipa koja je 3 do 4 puta tvrđa od neobrađenog čelika — dovoljno tvrda da odoli stalnoj abraziji od metalnih čestica i trenju o zid cilindra.
Ali nitriranje čini više od samo povećanja tvrdoće. Takođe uvodi zaostala tlačna naprezanja u površinski sloj, što je velika prednost za otpornost na udar. Kada klip primi taj veliki udarac u dleto, ta tlačna naprezanja pomažu u sprečavanju stvaranja ili širenja pukotina – nešto što sirovi čelik ne može učiniti sam. Otkrili smo da klipovi tretirani nitriranjem obično imaju 2 do 3 puta duži vijek trajanja od neobrađenih, posebno u aplikacijama srednjeg opterećenja kao što su generalno rušenje ili popravak cesta. Međutim, nitriranje nije savršeno. Nije idealan za klipove koji rade u ekstremno korozivnim okruženjima, poput brodskih konstrukcija gdje slana voda može prodrijeti u hidraulički sistem. U tim slučajevima uparujemo nitriranje s drugim tretmanom ili se potpuno prebacujemo na drugu metodu.
Drugi tretman koji intenzivno koristimo je hromiranje, posebno tvrdi hrom (ponekad se naziva industrijski hrom). Za razliku od ukrasnog hroma koji vidite na dijelovima automobila, tvrdi hrom se nanosi u mnogo debljim slojevima—obično 0,05 do 0,2 mm—i dizajniran je za otpornost na habanje i koroziju. Proces uključuje potapanje klipa u otopinu hromnog elektrolita i primjenu električne struje koja nanosi gust, tvrdi sloj hroma na površinu. Tvrdi hrom ima vrlo visoku tvrdoću (oko 70 HRC, u zavisnosti od procesa) i odličnu otpornost na abraziju i koroziju, što ga čini popularnim izborom za teške hidraulične lomače koji se koriste u rudarstvu ili kamenolomu, gde su uslovi posebno teški.
Jedna stvar koju treba napomenuti u vezi sa tvrdim hromiranim slojem je da zahtijeva vrlo glatku, preciznu površinu na klipu prije nanošenja - sve ogrebotine ili nesavršenosti na sirovom čeliku će se pojaviti u završnom sloju hroma, što će dovesti do slabih tačaka koje se mogu odlomiti ili ljuštiti pod jakim udarcem. Zato naš tim stavlja svaki klip kroz rigorozno precizno brušenje prije nanošenja ploče, kako bi se osiguralo da je površina savršeno ujednačena. Također uvijek vodimo računa da hrom nanesemo na način koji ostavlja finu, kontroliranu završnu obradu površine, što pomaže u smanjenju trenja o cilindar. Za kupce koji rade u ovim ekstremnim okruženjima sa visokim stepenom habanja, tvrdi hromirani klipovi često nadmašuju one sa nitriranim, iako je to malo skuplji proces, tako da je dobar za aplikacije u kojima je zastoj izuzetno skup.
Za klipove kojima je potrebna ravnoteža otpornosti na habanje i otpornosti na koroziju – recimo, za izvođače radova koji rade u područjima s visokom vlažnošću ili izloženošću vlazi – često koristimo proces koji se zove elektrobezniklovanje. Za razliku od tvrdog hroma, koji koristi električnu struju za taloženje metala, nikl bez elektronike je hemijski proces koji nanosi jednolični sloj legure nikla i fosfora na površinu klipa, bez obzira na oblik dela. To je velika prednost: budući da hidraulički klipovi imaju složene, precizno obrađene površine, nikl bez elektronike osigurava ravnomjernu pokrivenost na svim područjima, uključujući rubove i žljebove gdje habanje često počinje.
Tvrdoća nikla bez elektronike može se podesiti variranjem sadržaja fosfora u leguri; slojevi sa 10-12% fosfora se termički obrađuju kako bi se postigla tvrdoća od oko 55-65 HRC, što je pravo mesto za klipne aplikacije. Takođe ima odličnu otpornost na koroziju, daleko bolju od nitriranja ili tvrdog hroma u mnogim slučajevima, jer sloj nikla deluje kao barijera protiv vlage i korozivnih aditiva hidrauličke tečnosti. Jedan kompromis je da je nikl bez elektronike nešto mekši od tvrdog hroma, tako da nije najbolji izbor za najekstremnije rudarske aplikacije. Ali za opštu gradnju, uređenje ili radove na rušenju u umereno korozivnim uslovima, to je pouzdana, isplativa opcija.
Posljednjih godina počeli smo sa ugrađivanjem premaza za fizičko taloženje pare (PVD) za neke od naših vrhunskih linija klipova hidrauličnih lomilica, posebno za lomače visokih performansi koji se koriste u specijaliziranim aplikacijama kao što je razbijanje armiranog betona ili velikih kamenih gromada. PVD je proces u kojem zagrijavamo ciljni materijal (obično titanijum nitrid, ili TiN) u vakuumskoj komori dok ne ispari, a zatim dopuštamo česticama pare da se kondenziraju na površini klipa, formirajući tanak (oko 2-5 mikrometara), ali izuzetno tvrd sloj. TiN premazi imaju nivoe tvrdoće do 80 HRC, veoma su otporni na trenje i habanje i imaju nizak koeficijent trenja, što znači da glatko klize uz zid cilindra bez stvaranja dodatne toplote.
Najveća prednost PVD-a je to što je to niskotemperaturni proces – zagrevamo samo klip na oko 400°C, što znači da nema izobličenja precizno obrađenih dimenzija dela. To je kritično za klipove, jer čak i mala količina izobličenja može odbaciti spoj s cilindrom, što može dovesti do curenja ili zaglavljivanja. Takođe daje klipu karakterističnu zlatnu boju, što je dobar vizuelni pokazatelj da je obložen PVD-om. Jedina mana je što su PVD premazi vrlo tanki, tako da ne pružaju toliku otpornost na udar kao nitriranje ili tvrdi hrom. Iz tog razloga obično nanosimo PVD premaz na nitrirani osnovni sloj, kombinujući žilavost nitriranja sa niskim trenjem PVD-a za maksimalne performanse u aplikacijama velike brzine i velikog udara.
Sada, želim biti jasan: odabir pravog površinskog tretmana nije odluka koja odgovara svima. Zavisi od mnogo faktora: kakav posao obavlja hidraulični čekić, okruženje u kojem radi, koliko često se mašina koristi, pa čak i kvalitet hidrauličnog fluida koji se koristi. Na primjer, izvođaču koji radi lomljenje 10 sati dnevno, 6 dana u sedmici, razbijajući stijene u suhom, prašnjavom kamenolomu, trebat će drugačiji tretman klipa od manjeg izvođača koji koristi razbijanje nekoliko dana mjesečno za rušenje stambenih objekata u vlažnoj klimi.
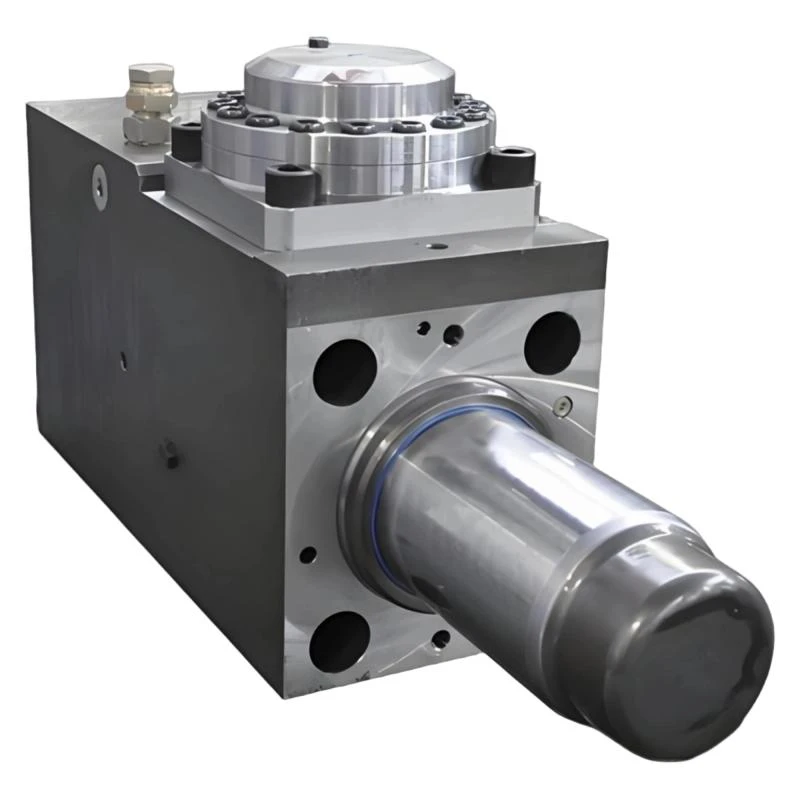
Tokom godina, vidjeli smo da je uparivanje klipa s kompatibilnim rezervnim dijelovima također važno. Klip radi u tandemu sa delovima kao što jeHidraulični cilindar kidača, unutrašnje i spoljašnjeUnutrašnji i vanjski grmkoji vode klip, iDlijeto za hidraulični čekićda klip udari. Ako je cilindar istrošen, čak ni najbolja površinska obrada klipa neće biti dovoljna da spriječi prekomjerno trošenje. Slično, theUljni vod hidrauličnog prekidačakoji prenosi tečnost do klipa mora biti u dobrom stanju da bi održao konstantan pritisak, što smanjuje opterećenje na klipu. Uvijek preporučujemo da kupci zamjene ove dijelove prilikom zamjene klipa, kako bi dobili najduži mogući vijek trajanja cijelog prekidača.
Kao dobavljač, naš posao nije samo da prodajemo klipove – već pomažemo kupcima da izaberu pravi dio i površinsku obradu za njihove specifične potrebe. Svoju reputaciju smo izgradili u protekloj deceniji blisko sarađujući sa operaterima kako bismo razumeli njihove izazove, testirajući različite tretmane u stvarnim uslovima i usavršavajući naše procese kako bismo isporučili delove koji ne samo da ispunjavaju industrijske standarde, već ih i prevazilaze. Vidjeli smo da klipovi koje smo isporučili sa nitriranim površinama traju 3 godine u teškim rušenjima, a klipovi od tvrdog hroma izdrže 5 godina u rudarskim operacijama. Ta vrsta pouzdanosti je ono što zadržava naše klijente da se vraćaju i ono što nas čini drugačijim od kompanija koje su samo smanjile troškove površinske obrade.
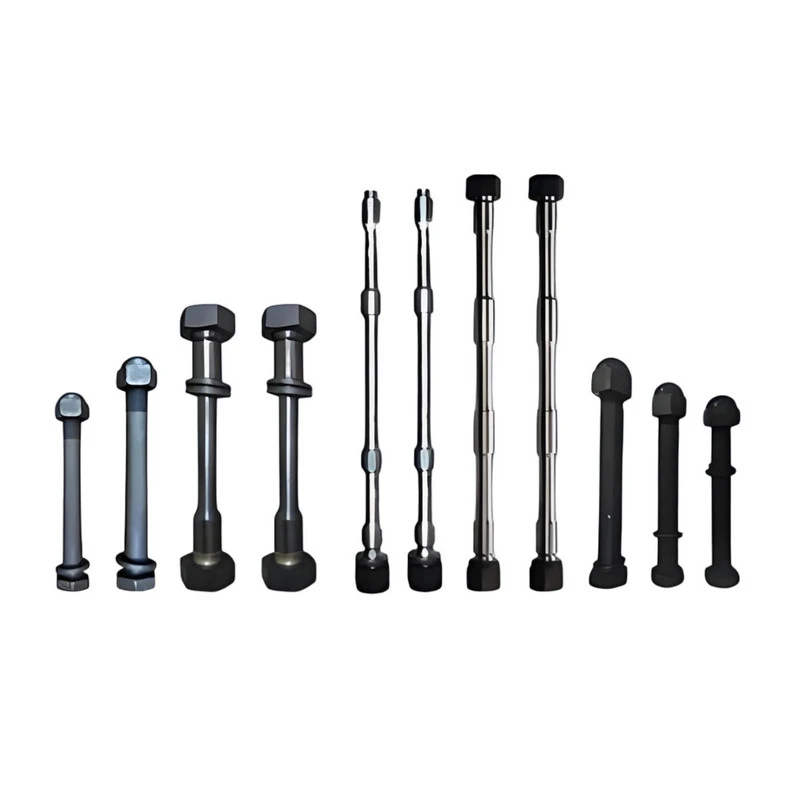
Ako ste na tržištu za klipove hidrauličkih prekidača, ili ako želite nadograditi svoje trenutne dijelove kako biste smanjili vrijeme zastoja i smanjili troškove održavanja, rado ćemo vam pomoći. Nudimo niz površinskih tretmana, od standardnog nitriranja do vrhunskih PVD premaza, a također možemo isporučiti sve kompatibilne rezervne dijelove koji su vam potrebni:Bočni vijak hidrauličnog kidača,Dlijeto za hidraulični čekić,Unutrašnji i vanjski grm,Hidraulični cilindar kidača, iUljni vod hidrauličnog prekidača. Razumijemo da se građevinski i rudarski radovi odvijaju po gustom rasporedu, tako da nudimo brza vremena obrade i konkurentne cijene, bez žrtvovanja kvaliteta.
Reference:
- Totten, GE, & Eastwood, L. (2006). Toplinska obrada čelika: metalurgija i procesi. CRC Press.
- Kleesattel, K., & Hoyer, K. (2003). Površinski inženjering za otpornost na habanje. ASM International.
- Priručnik za projektovanje i održavanje hidrauličnog prekidača. Međunarodno udruženje proizvođača građevinske opreme, 2021.
- Bobzin, K. (2011). Tanki filmovi: procesi fizičkog taloženja parom (PVD) i njihova primjena. Wiley-VCH.
- Otpornost inženjerskih materijala na koroziju. NACE International, 2018.


